
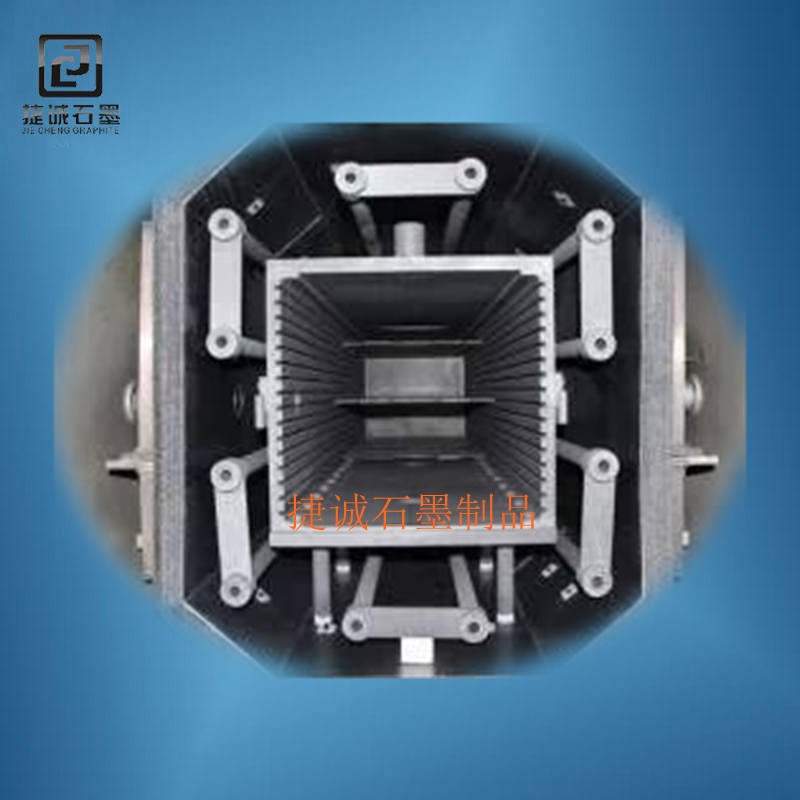
真空炉石墨配件的多层结构设计经过功用分层、资料复合与工艺优化完成功用集成,其核心逻辑与完成方法如下:
一、功用分层:各层协同完成综合功用
外层(防护与支撑层)
资料挑选:一般选用高密度石墨或金属-石墨复合资料(如铜-石墨镶嵌结构)。
功用完成:
机械支撑:高密度石墨的抗压强度可达100-200MPa,可接受炉体振动和工件分量。
抗热震性:经过增加碳化硅(SiC)颗粒增强,将热震稳定性从一般石墨的200℃提高至400℃以上。
密封辅助:外层设计金属法兰接口,合作O型圈完成真空密封,漏气率可操控在≤1×10?? Pa·m3/s。
中间层(隔热与缓冲层)
资料挑选:石墨毡、碳纤维复合资料或纳米孔石墨板。
功用完成:
隔热功用:石墨毡的导热系数低至0.08-0.2 W/(m·K),可削减热量损失30%-50%。
热膨胀缓冲:经过多层石墨毡的弹性变形,吸收热应力,避免外层开裂。
气体浸透操控:纳米孔石墨板的孔隙率<5%,可阻挠残留气体浸透,坚持真空度。
内层(工作层)
资料挑选:高纯等静压石墨(纯度≥99.99%)或涂层石墨(如SiC涂层)。
功用完成:
耐高温性:等静压石墨在2500℃下仍坚持机械强度,适用于高温熔炼、烧结等工艺。
化学惰性:SiC涂层可反抗熔融金属(如铝、铜)的腐蚀,运用寿命延伸2-3倍。
外表光洁度:内层外表抛光至Ra≤0.4μm,削减工件粘连,进步成品率。
二、资料复合:功用互补与强化
石墨-金属复合
运用场景:加热元件、电极连接件。
完成方法:
将铜管嵌入石墨加热棒中,利用铜的高导电性(下降电阻,削减电能损耗。
经过热压烧结工艺使铜与石墨界面结合强度达50-100MPa,避免高温下脱层。
石墨-陶瓷复合
运用场景:隔热屏、炉床。
完成方法:
在石墨毡外表喷涂Al2O2陶瓷涂层,进步抗氧化性,运用温度从2000℃提高至2500℃。
选用化学气相堆积(CVD)工艺生长SiC涂层,厚度操控在50-100μm,兼顾隔热与耐磨性。
石墨-碳纤维复合
运用场景:结构支撑件、导轨。
完成方法:
将短切碳纤维(长度1-3mm)按30%体积分数掺入石墨基体,经过模压成型进步抗弯强度至150-200MPa。
碳纤维的各向异性特性可优化导热方向,满意特定热场散布需求。
三、工艺优化:结构可靠性与制作效率
等静压成型工艺
优势:制备高密度、各向同性石墨配件,密度均匀性±0.02g/cm3,削减热应力会集。
运用:加热元件、坩埚等核心部件,运用寿命比挤压成型产品延伸40%。
3D打印技能
优势:直接制作杂乱结构(如内部流道、点阵结构),削减组装工序,下降走漏风险。
事例:某企业选用石墨3D打印技能制作真空炉电极,本钱下降35%,交付周期缩短50%。
外表处理技能
抗氧化处理:经过浸渍硼酸盐溶液在石墨外表构成B2O2保护膜,1600℃下氧化速率下降80%。
防粘处理:喷涂氮化硼(BN)涂层,厚度2-5μm,使工件脱模力下降90%。
