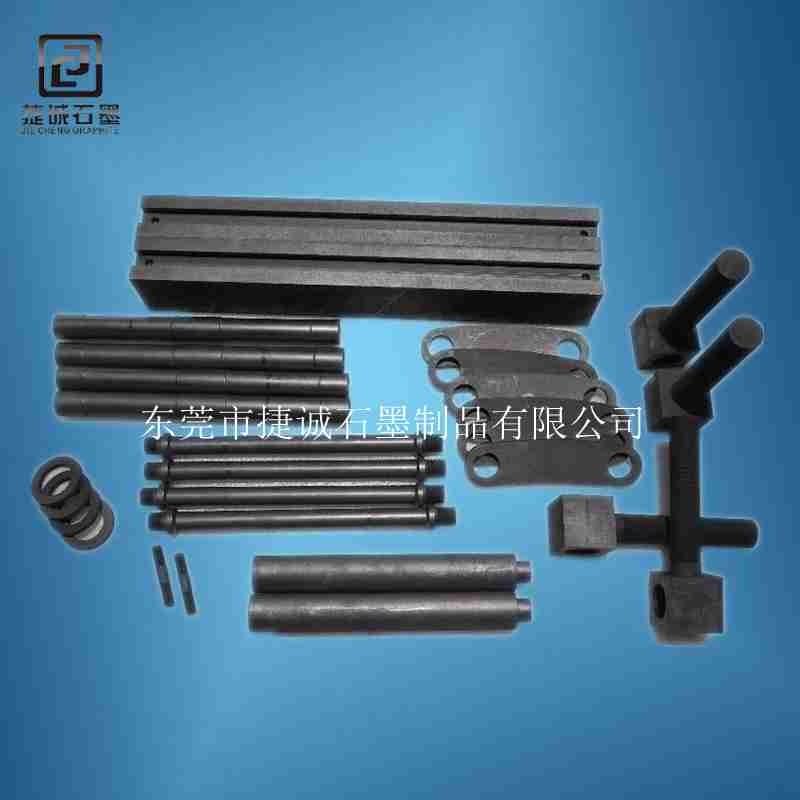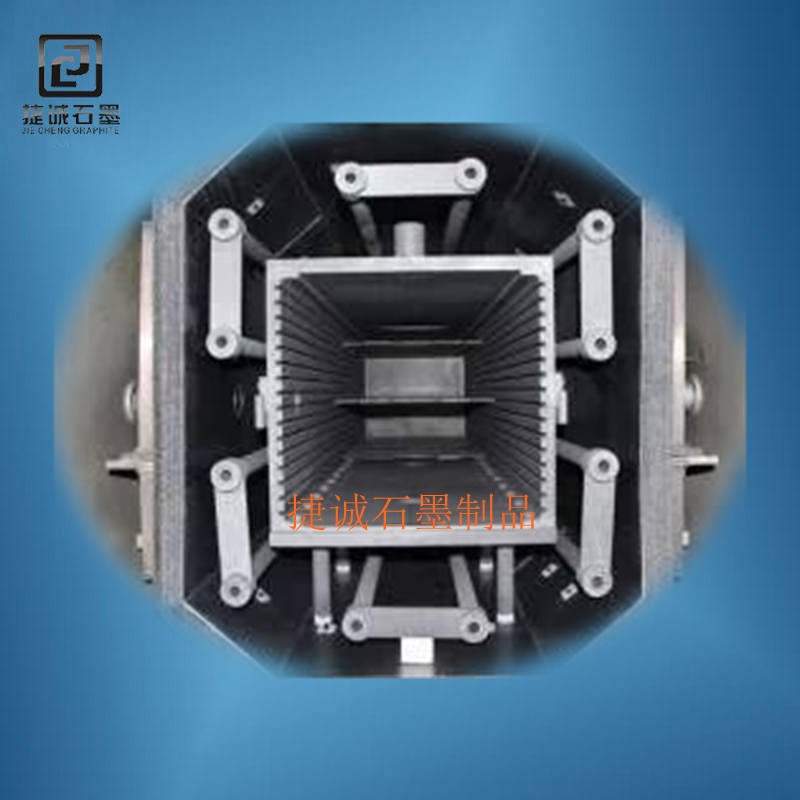
真空炉石墨件的工艺优化需从材料选择、结构规划、加工工艺、表面处理及智能化控制五个核心维度下手,通过技术集成与创新完成功用前进与本钱下降。以下是详细优化方向及实施途径:
一、材料选择优化:复合化与高纯化
复合材料运用
石墨-金属复合:在加热元件中嵌入铜管或钼网,运用金属的高导电性下降电阻,减少电能损耗。例如,铜-石墨复合加热体可使功率密度前进20%,一同通过热压烧结工艺(压力50-100MPa,温度1800-2000℃)保证界面结合强度,避免高温脱层
石墨-陶瓷复合:在隔热屏表面喷涂Al2O2或SiC陶瓷涂层(厚度50-100μm),将抗氧化温度从2000℃前进至2500℃,延伸运用寿数30%。
高纯度石墨:选用纯度≥99.99%的等静压石墨制造核心部件(如坩埚、模具),减少杂质对材料功用的影响,适用于半导体、航空航天等高端范畴。
材料功用匹配
根据作业温度选择材料:
低温区(<1000℃):选用陶瓷纤维毡(厚度40mm)或混合毡(石墨毡10mm+陶瓷毡30mm),热导率≤0.2 W/(m·K),隔热作用优于传统材料。
高温区(1000-2500℃):运用石墨毡(密度0.1-0.2g/cm3)或纳米孔石墨板(孔隙率<5%),减少热量流失。
二、结构规划优化:功用集成与轻量化
多层结构规划
外层(防护层):选用高密度石墨(密度≥1.9g/cm3)或金属-石墨复合材料,承受机械载荷(抗压强度100-200MPa)并完成真空密封。
中间层(隔热层):规划多层石墨毡或碳纤维复合结构(层数3-6层,层间距5-20mm),通过减少热短路丢失(衔接件截面积≤10mm2)将热丢失下降30%。
内层(作业层):运用高纯等静压石墨或SiC涂层石墨(涂层厚度2-5μm),前进耐高温性(2500℃下强度坚持率≥90%)和化学稳定性(抗熔融金属腐蚀)。
轻量化与模块化
空心结构规划:在加热元件中规划空心通道(直径10-20mm),通入氩气冷却(流量5-10L/min),缩短加热-冷却周期20%。
模块化规划:将杂乱配件拆分为规范模块(如加热模块、密封模块),通过快速衔接结构(螺纹、卡扣)完成快速更换,下降维护本钱40%。
三、加工工艺优化:精细化与自动化
精细加工技术
数控加工:运用五轴联动数控机床(精度±0.02mm)加工石墨电极、模具等部件,保证标准公差≤±0.05mm,表面粗糙度Ra≤0.8μm,满足高精度装置需求。
3D打印:选用石墨3D打印技术制造杂乱结构(如内部流道、点阵结构),减少组装工序,例如某企业通过3D打印将电极制造周期缩短50%,本钱下降35%。
等静压成型工艺
通过等静压成型(压力≥200MPa)制备高密度、各向同性石墨配件(密度均匀性±0.02g/cm3),减少热应力会集,延伸运用寿数40%。
四、表面处理优化:防护与功用增强
抗氧化处理
浸渍工艺:将石墨件浸入硼酸盐溶液,在表面构成B2O2维护膜(厚度1-5μm),1600℃下氧化速率下降80%。
CVD涂层:通过化学气相堆积成长SiC涂层(厚度50-100μm),前进耐高温性和化学稳定性,适用于半导体范畴。
防粘处理
喷涂氮化硼(BN)涂层(厚度2-5μm),使工件脱模力下降90%,简化脱模流程,前进出产效率。
五、智能化控制优化:工艺参数精准调控
温度场均匀性控制
选用多区独立控温体系(如红外测温仪+PID控制器),将炉内温度均匀性控制在±5℃以内,保证产品质量一致性。
结合仿真软件(如ANSYS)优化加热元件布局,减少部分过热(温度差≤10℃)。
真空度动态调理
配备质量流量控制器和压力调理阀,实时监测并调整炉内气氛压力(动态控制精度±1Pa),避免气体浸透影响真空度。
选用粉尘过滤器维护真空泵,延伸设备寿数20%。