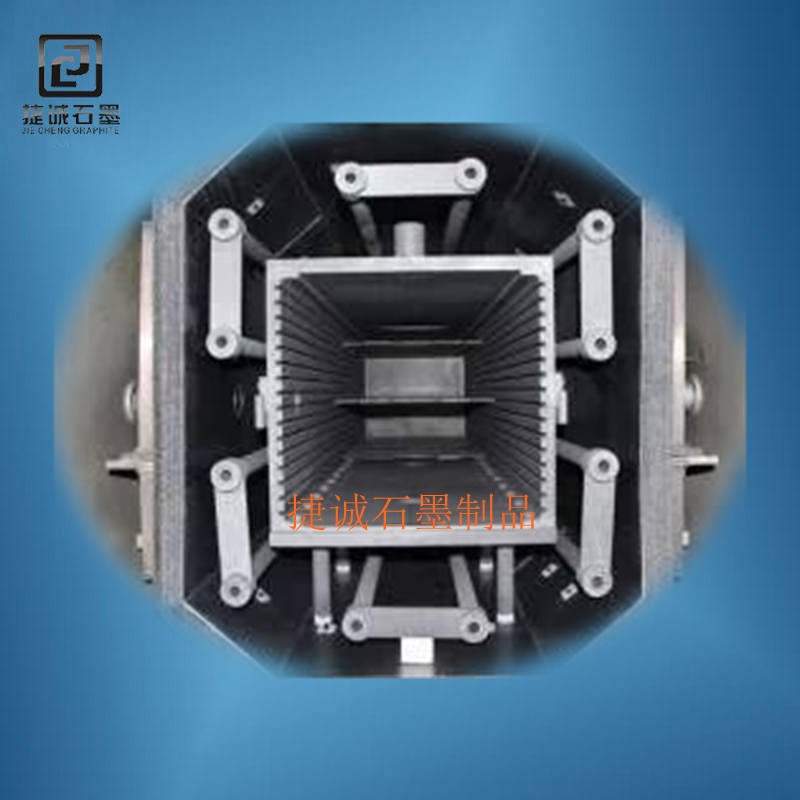
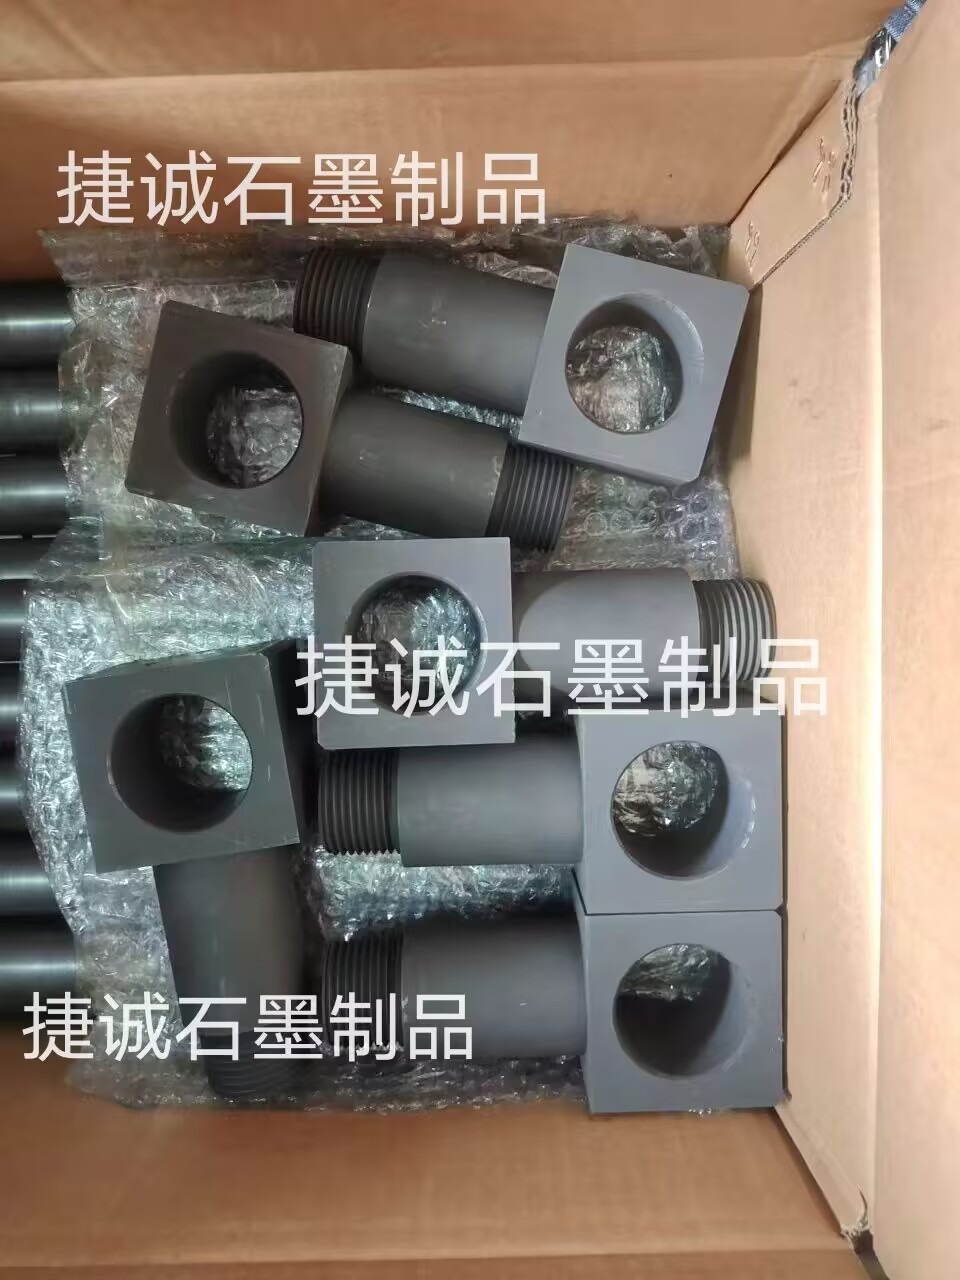
真空炉石墨支架头的检测频率需根据运用工况、资料特性及行业规范综合确认,一般主张每50次运用循环或每3个月进行一次全面检测,要害部件可缩短至每20次循环或每月检测一次,具体剖析如下:
一、检测频率的核心根据
运用工况
高温循环次数:石墨支架头在高温(如1500℃以上)环境下重复升降温,会因热应力导致资料疲劳。每50次运用循环后,石墨的密度下降率可能超越2%,强度衰减率达10%,需全面检测。
真空环境暴露时间:长时间处于高真空或腐蚀性气氛(如含Cl2、H2的混合气体)中,石墨外表易被腐蚀,腐蚀速率可能超越0.1mm/年,需缩短检测周期。
资料特性
石墨纯度:纯度≥99.9%的石墨支架头抗氧化性更强,检测周期可延长至每100次循环;若纯度低于99.5%,需每20次循环检测一次氧化失重率(应≤0.5%)。
孔隙率:孔隙率≤5%的石墨支架头抗渗透性更优,检测频率可下降;若孔隙率>5%,需每30次循环检测一次密封功能。
行业规范
SEMI F47规范:半导体行业要求石墨件金属杂质含量≤1 ppm,每批次运用后需检测外表污染情况。
GB/T 10067.3:电热装置规范规则,真空炉要害部件(如石墨支架头)需每3个月进行一次机械强度测验(抗压强度≥80MPa,抗拉强度≥15MPa)。
二、检测项目与频率主张
惯例检测(每50次循环或3个月)
外观查看:目视或放大镜观察外表是否有裂纹、气孔、夹渣等缺陷(裂纹长度>1mm或深度>0.5mm即不合格)。
尺度公差:用三坐标丈量仪或卡尺检测要害尺度(公差控制在±0.05mm以内,精密件需±0.02mm)。
平面度与笔直度:平板研磨法检测平面度(≤0.03mm/m),塞尺查看贴合空隙(笔直度≤0.05mm)。
功能检测(每100次循环或6个月)
密度与孔隙率:阿基米德法测定密度(≥1.85 g/cm3),压汞法剖析孔隙分布(孔隙均匀且细小者质量更优)。
热胀大系数:激光胀大仪丈量线性胀大系数。
抗氧化性:空气中升温至600℃坚持1小时,称重计算氧化失重率(优质品≤0.5%)。
要害部件强化检测(每20次循环或1个月)
密封功能:氦质谱检漏仪检测连接件密封面漏气率。
电气连接:红外测温仪检测电气连接部位温度(≤80℃为正常,避免电阻过大发热)。
涂层附着力:划格法测验抗氧化涂层(如SiC涂层)附着力(无掉落)。
三、特殊工况下的检测调整
半导体行业
石墨支架头接触单晶硅生长炉时,需每批次运用后检测金属杂质含量(Fe、Ni含量必须低于10ppm),避免污染工件。
高压环境(≥50MPa)
用于高压真空炉的石墨支架头,需每20次循环检测一次脱模后残留碳污染(外表粗糙度Ra应<1.6μm)。
腐蚀性气氛
在熔融铝液或酸性气体环境中运用的石墨支架头,需每30次循环进行腐蚀试验(浸泡后检测外表腐蚀深度与微观结构变化)。