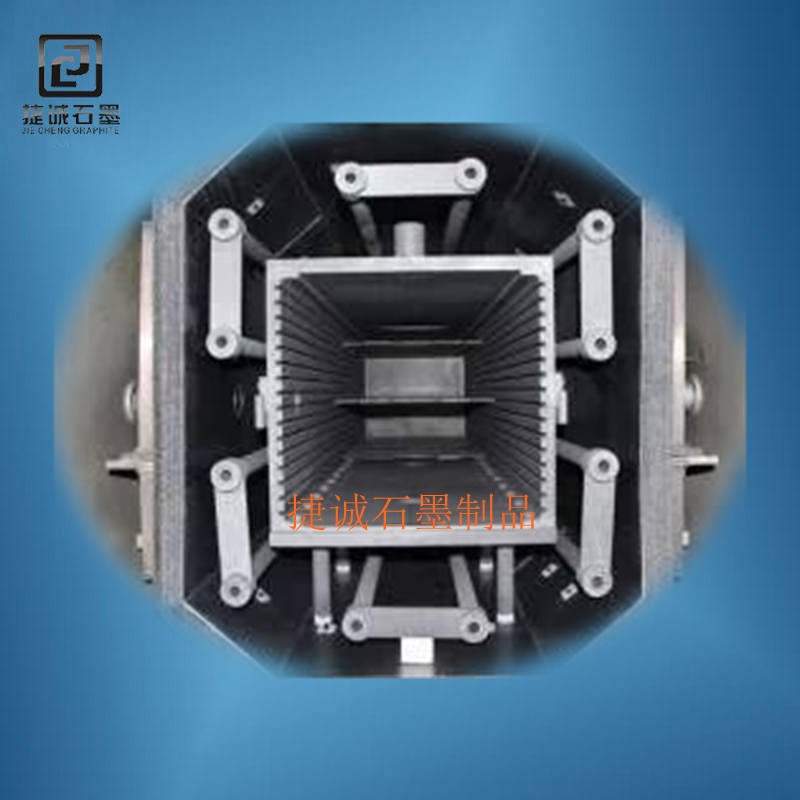
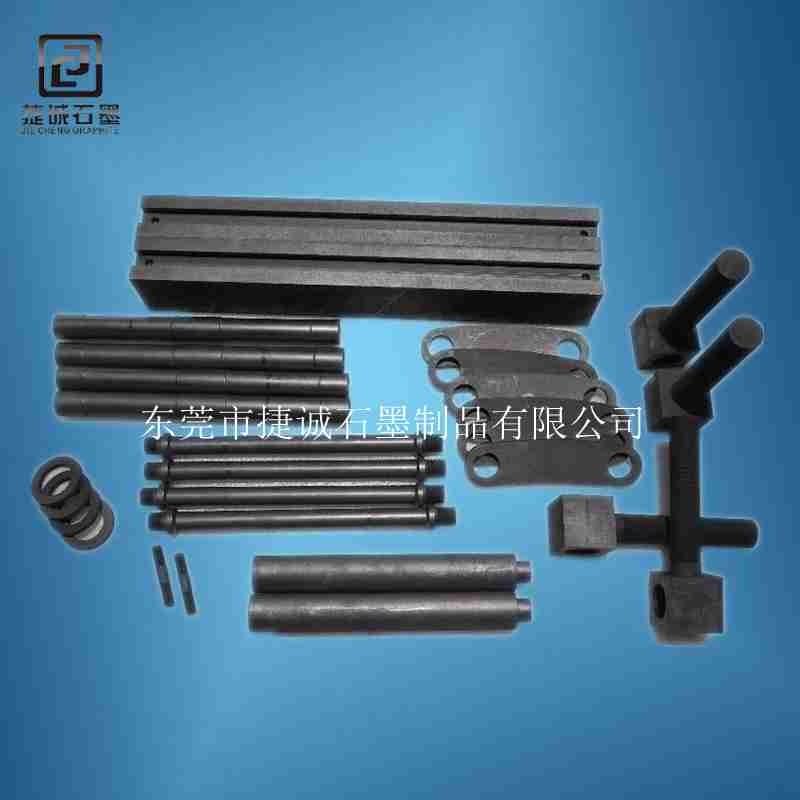
真空炉石墨配件调试环境要求及安全控制策略
真空炉石墨配件的调试环境必须达到一系列苛刻的物理条件、设备兼容性以及安全规范规范,然后保证调试流程的精确性与可靠性,一起防止真空炉石墨配件受到任何危害。接下来,我们将深入探讨调试环境的中心要求及关键控制点。
调试环境的物理条件要求
在温度和湿度控制方面,温度必须在20±5℃之间,湿度不超越40% RH。温度过高会导致石墨吸潮电阻异常;温度过低可能引发冷凝,增加真空抽气阶段的危险。湿度则过高容易使石墨外表吸附水汽,高温下汽化会破坏真空度,并加速石墨的氧化过程。
振荡与电磁干扰的控制相同重要。振荡需控制在≤0.5mm/s(RMS),防止机械振荡导致脆性石墨件微裂纹的扩展。电磁干扰需≤10V/m(30MHz-1GHz),由于这会直接影响热电偶信号或红外测温数据,导致温控体系出现误判。
设备与东西装备
在石墨加工中,主要设备和东西包含加工机床、丈量仪器(如卡尺、千分尺)和真空设备。选择适当的设备与东西装备以保证加工精度和效率是非常重要的。
一起,应装备安全防护办法,如防爆隔离舱、气体监测和应急冷却体系等。在调试区域内设置防爆墙或装备泄爆口,经过CO和O2传感器监控环境中的气体浓度,保证安全。
调试环境搭建步骤
在进行场地预处理时,应运用导电橡胶板以防止静电对石墨件形成击穿,并安装FFU(风机过滤单元)来维持一个正压的洁净环境。在真空腔体预检方面,使用氦质谱仪对腔体的密封性进行检测,保证在喷涂高温防粘涂层前全部条件符合要求。
动态监控与调控
在调试过程中,分阶段真空控制策略至关重要。在预抽真空阶段,需求禁止加热,防止氧化反应;在低温和高温调试阶段,采取不同的策略以防止氧化和放电。
此外,经过梯度升温策略来控制升温速率。例如,在300℃以下,升温速率不超越10℃/min;在300至1000℃之间,调整为不超越5℃/min;而当温度达到1000℃时,进一步降低为不超越3℃/min,以削减热应力导致的破损危险。
特殊环境应对策略
为应对各种危险防范办法,如停电、冷却毛病和真空泄漏等,我们拟定了相应的快速响应策略。突发停电时,发动UPS电源以防止石墨件因骤冷而脆裂;若冷却水体系出毛病,切换至备用制冷机组,并运用液态CO2强制冷却。
调试后环境康复
在完结设备调试后,实施具体的环境康复流程包含有序降温、污染处理和安全排气等办法。保证在天然冷却至300℃以下后,再以不超越5℃/min的速度开启腔体,防止热冲击。
此外,拟定调试环境验证规范,如热均匀性、真空稳定性和调试结果的重复性等关键目标,保证环境的稳定性和可靠性,以充分发挥石墨配件的功能优势。